Ştiri

Cum afectează IMF greșită materialele TPE în turnare?

2026-09-29 0 Lasă-mi un mesaj

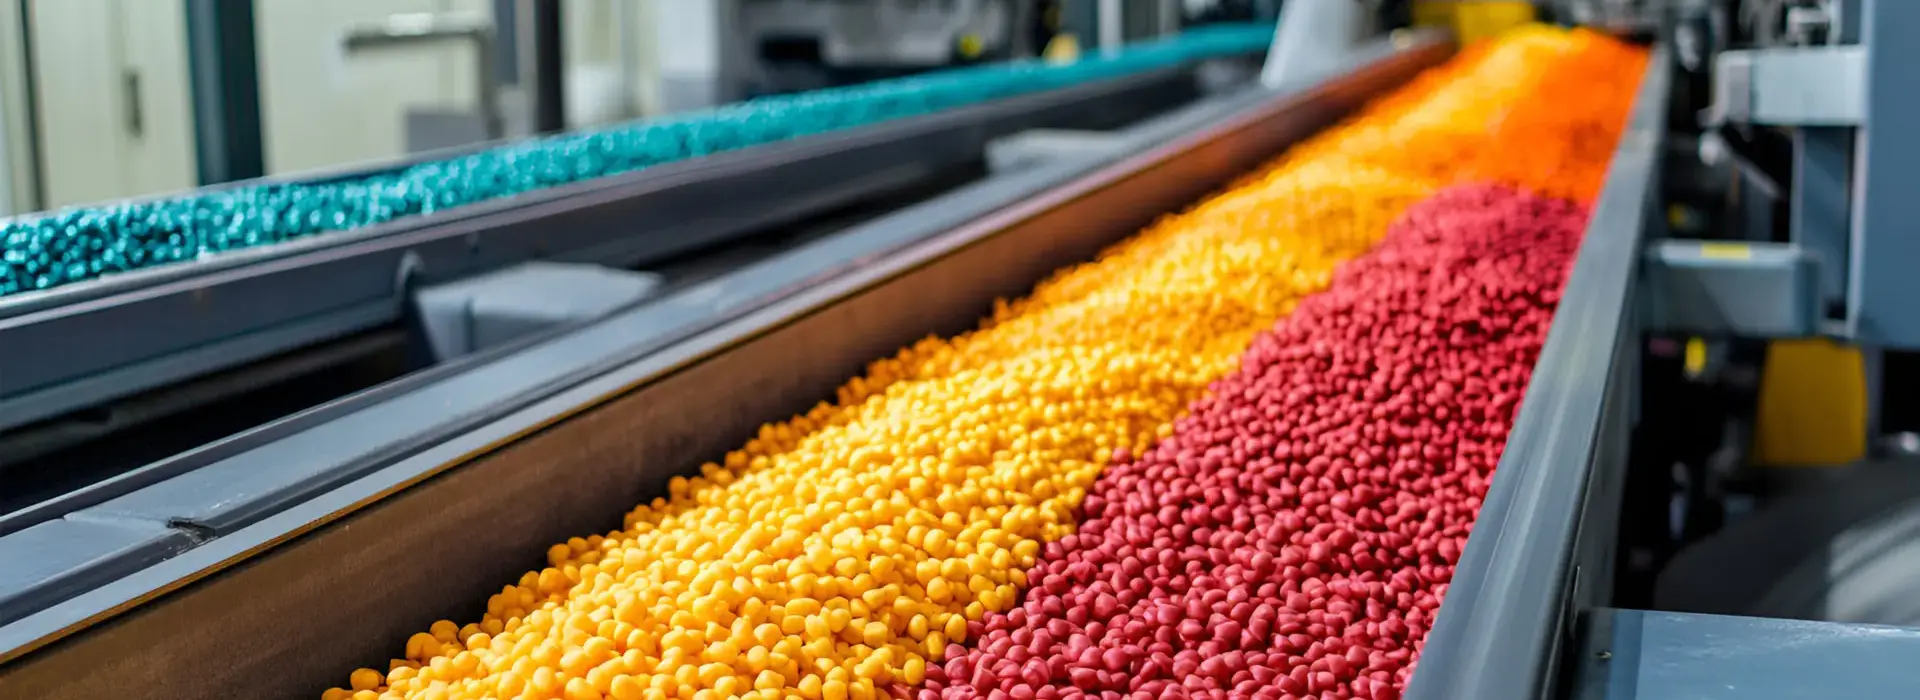
Indicele de curgere a topiturii (MFI) este un indicator comun utilizat pentru a evalua fluiditateaMateriale TPE. Acesta reflectă cât de repede curge materialul printr-o matriță standard la o anumită temperatură și presiune. Un IMF ridicat sau scăzut nu indică în mod direct calitatea materialului. Mai degrabă, determină pentru ce metode de turnare și structuri de produs este potrivit materialul. Dacă compatibilitatea dintre MFI și procesul de turnare este trecută cu vederea în timpul selecției materialelor, pot apărea probleme evitabile în timpul turnării prin injecție.


Ce se întâmplă când IMF este prea mare?

Materialele TPE cu un MFI ridicat au o fluiditate bună în topitură și viteze rapide de umplere a matriței, permițând o presiune de injecție ușor redusă. Acest lucru se potrivește produselor cu pereți subțiri, structurilor cu flux lung și matrițelor cu mai multe cavități. În aplicații precum supramularea pentru carcasele electronice de larg consum și suprafețele cu texturi fine, materialele cu flux ridicat pot reproduce mai bine detaliile matriței.

Cu toate acestea, crește și riscul de flash. Când liniile de despărțire a matriței nu sunt aliniate precis, topitura se poate infiltra în goluri și poate forma fulger. Stabilitatea în timpul fazei de presiune de menținere scade, iar contracția post-răcire face dificilă compensarea contracției, ceea ce poate duce la semne de scufundare sau variații dimensionale. Fluibilitatea ridicată este uneori însoțită de o greutate moleculară mai mică. Ca rezultat, rezistența la tracțiune și rezistența la rupere pot fi mai mici decât gradele cu MFI mai scăzut. Este necesară o evaluare atentă pentru componentele portante.


Ce se întâmplă când IMF este scăzută?

Materiale TPEcu un IMF scăzut au vâscozitate mai mare în topitură, necesitând temperatură mai mare a materialului și presiune de injecție în timpul turnării prin injecție. Când grosimea peretelui produsului este subțire sau canalul este lung, sunt mai probabil să apară probleme precum umplerea incompletă și liniile de sudură proeminente. Aerisirea mucegaiului devine, de asemenea, mai critică.

Cu toate acestea, materialele cu MFI scăzut au de obicei greutăți moleculare mai mari și o rezistență mai bună la topire, făcându-le mai puțin predispuse la deformare în timpul răcirii și oferind o stabilitate dimensională relativ mai bună. În turnarea prin extrudare, tendința de IMF scăzutMateriale TPEumflarea și lăsarea matriței este mai controlabilă, făcându-le potrivite pentru tuburi, mantale de sârmă și profile cu pereți groși. Pentru componentele structurale supuse solicitărilor mecanice, clasele cu IMF scăzute oferă adesea proprietăți mecanice mai fiabile.


Cum ar trebui să se potrivească indicele de curgere a topiturii în procesele de supraturlare?

În aplicațiile de supraturlare prin injecție secundară, indicele de curgere a topiturii materialului TPE afectează aderența la substratul polimer rigid. Dacă indicele de curgere a topiturii este prea scăzut, topitura nu se va răspândi suficient pe suprafața polimerului rigid, ceea ce duce la supraturnare falsă sau delaminare localizată. Dacă indicele de curgere a topiturii este prea mare, diferențele de contracție la răcire pot crește stresul interfacial, care este, de asemenea, dăunător stabilității aderenței. Indicele de curgere a topiturii materialului de supraturlare ar trebui să se potrivească cu tipul de substrat, grosimea supraturării și designul matriței.


Cum determinați intervalul adecvat al indicelui de curgere a topiturii?

Atunci când selectați un grad, lucrați înapoi de la structura produsului și metoda de turnare. Pentru piese turnate prin injecție cu pereți subțiri, cu mai multe cavități sau cu textura fină, acordați prioritate indicilor de curgere a topiturii medii spre mari. Pentru piesele structurale cu pereți groși, componentele portante sau produsele de extrudare, clasele MFI medii spre scăzute sunt mai potrivite. În timpul fazei de prototipare, ajustați viteza de injecție, temperatura materialului și presiunea de menținere pentru a observa comportamentul de umplere și calitatea suprafeței, apoi comparați rezultatele cu datele MFI furnizate de furnizor.


Rezumat

MFI este o referință pentru fluiditate. Performanța reală de turnare este, de asemenea, influențată de sensibilitatea la temperatură și de designul matriței, astfel încât rezultatele modelării de probă ar trebui să fie determinantul final. Nu există un răspuns universal cu privire la dacă un IMF ridicat sau scăzut este mai bun pentruMateriale TPE. Cheia constă în potrivirea materialului cu produsul specific, matrița și condițiile de proces. Atunci când selectați materiale, luați în considerare IMF în contextul întregului proces de turnare, mai degrabă decât să urmăriți izolat o valoare ridicată sau scăzută. Acest lucru poate reduce incertitudinile în timpul producției de masă.


Sperăm că această postare a echipei editoriale Zhongsu Wang v-a fost de ajutor.

Știri similare
Lasă-mi un mesaj
在线客服系统
X
Folosim cookie-uri pentru a vă oferi o experiență de navigare mai bună, pentru a analiza traficul site-ului și pentru a personaliza conținutul. Prin utilizarea acestui site, sunteți de acord cu utilizarea cookie-urilor. Politica de confidențialitate
RespingeAccepta